10 August 2026
Dal pieno da CNC alla microfusione a cera persa: quando la fusione batte l'asportazione di truciolo
La lavorazione meccanica dal pieno tramite centri di lavoro CNC rappresenta da sempre una delle soluzioni più diffuse per la realizzazione di prototipi e piccole serie. L'accuratezza dimensionale e la flessibilità d'uso rendono la fresatura e la tornitura scelte quasi naturali nelle prime fasi di sviluppo di un componente metallico. Tuttavia, quando le geometrie si fanno articolate o i volumi di produzione iniziano a salire, l'asportazione di truciolo mostra limiti tecnici ed economici stringenti.
L'elevato volume di materiale sprecato, i tempi macchina prolungati e l'usura costante degli utensili rischiano di incidere negativamente sui margini operativi. La microfusione a cera persa (investment casting) si propone come il passaggio tecnologico naturale, permettendo di ottenere componenti complessi near-net-shape, ovvero già estremamente vicini alla loro forma finale, riducendo drasticamente gli sprechi senza compromettere la precisione meccanica.
Lavorazione dal pieno e microfusione a confronto: le differenze di processo
Per valutare quale tecnologia si adatti meglio a un determinato componente, occorre innanzitutto comprendere le differenze concettuali alla base dei due processi produttivi.
Asportazione di truciolo (CNC): sottrarre materiale dal blocco
La lavorazione CNC è un processo sottrattivo. Si parte da un blocco pieno di metallo, da una barra o da un piatto, e si procede rimuovendo le parti in eccesso tramite utensili da taglio. Quando la geometria del componente diventa complessa, la fresatura richiede centri di lavoro a 5 assi, riposizionamenti continui del pezzo e utensili con estensioni dedicate per raggiungere cavità o sottosquadri. Questo approccio comporta un tempo ciclo lungo e la trasformazione di gran parte del materiale di partenza in truciolo da smaltire.
Microfusione a cera persa: creare la forma prima del metallo
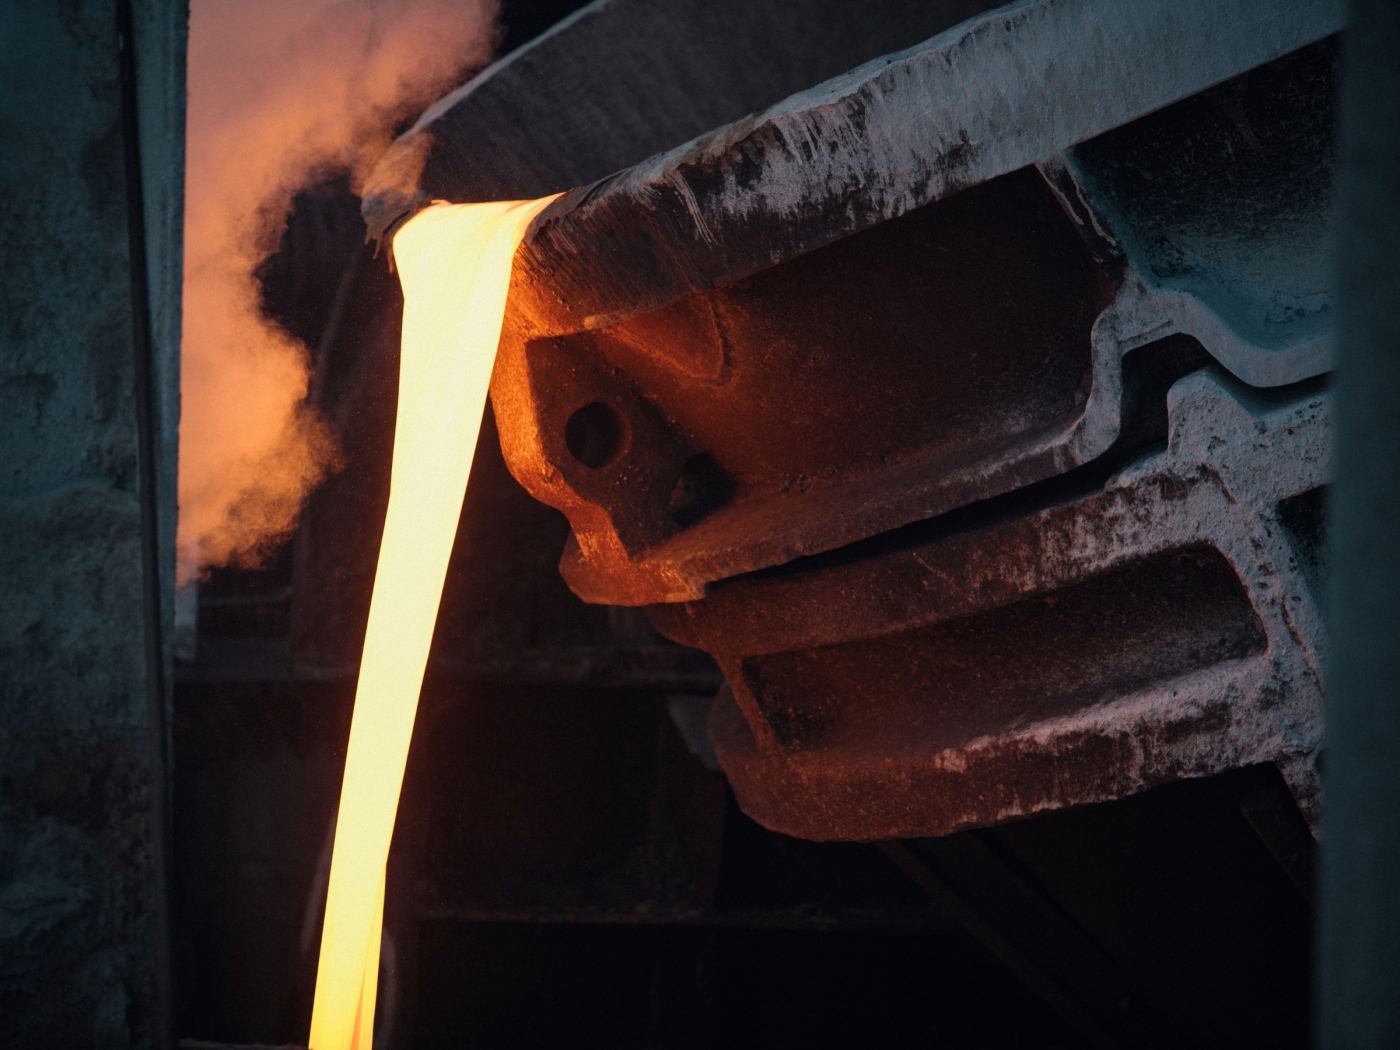
La microfusione a cera persa segue una logica opposta. Il processo inizia con l'iniezione della cera in una matrice per creare un modello identico al pezzo finale. Più modelli vengono poi assemblati su un albero di colata e rivestiti da un guscio ceramico refrattario. Una volta sciolta la cera per evacuazione termica, il guscio ceramico vuoto viene riempito con la lega metallica fusa. Il risultato è un componente che riproduce con estrema fedeltà la geometria del modello originale. Questo approccio near-net-shape limita l'asportazione di truciolo alle sole superfici che richiedono tolleranze micrometriche, come sedi di cuscinetti o filettature.
I 4 fattori decisionali per passare dal CNC alla microfusione
Il confronto tra le due tecnologie non deve limitarsi al costo unitario apparente, ma prendere in considerazione diversi fattori tecnici ed economici lungo tutto il ciclo di fabbricazione.
1. Il tasso di rimozione del materiale (buy-to-fly ratio)
Il rapporto tra il peso del materiale grezzo e il peso del componente finito è uno degli indici più rilevanti per valutare la convenienza economica. Quando oltre il 50-70% del blocco iniziale in acciaio o in lega speciale viene ridotto in truciolo durante la fresatura, il costo della materia prima sprecata diventa insostenibile. La microfusione elimina questo problema, impiegando solo la quantità di metallo strettamente necessaria a riempire la cavità del getto.
2. Geometrie complesse, cavità interne e sottosquadri
Forme organiche, canali interni ricurvi, loghi o alleggerimenti strutturali sono spesso complessi e costosi da realizzare tramite asportazione di truciolo, richiedendo talvolta passaggi in elettroerosione (EDM). Il processo a cera persa permette di riprodurre dettagli articolati e sottosquadri in un'unica operazione di colata, superando i vincoli geometrici imposti dal raggio di azione delle frese.
3. Usura degli utensili su leghe ad alta resistenza
La lavorazione dal pieno di materiali tenaci come acciai inossidabili, leghe di nichel o acciai legati comporta un forte stress meccanico e termico sulle frese CNC. I costi legati al riaffilamento, alla sostituzione degli utensili e ai Fermi macchina possono incidere significativamente sul prezzo del pezzo. La microfusione consente di colare le medesime leghe speciali senza generare usura meccanica durante la conformazione della geometria principale.
4. Scalabilità e costo complessivo della serie
Nelle fasi di prototipazione, la lavorazione CNC evita i costi fissi legati alle attrezzature. Tuttavia, il tempo macchina per singolo pezzo rimane invariato anche su grandi volumi. La microfusione a cera persa richiede invece un investimento iniziale per la matrice dei modelli; un costo che viene ammortizzato rapidamente al crescere delle quantità, abbattendo il prezzo unitario e rendendo il processo nettamente più competitivo sulle medie e lunghe tirature.
Serve ancora la lavorazione CNC dopo la microfusione?
Uno degli errori più comuni è considerare la microfusione e la lavorazione CNC come due opzioni contrapposte. In realtà, l'integrazione di questi due processi rappresenta spesso il ciclo produttivo più efficiente e conveniente.
La microfusione a cera persa permette infatti di generare la struttura complessa del pezzo, definendo alleggerimenti, raccordi e forme generali con ottime finiture superficiali. La lavorazione meccanica viene invece riservata alle sole superfici che richiedono una precisione micrometrica, come piani di giunzione o sedi per guarnizioni. In questo modo si combinano perfettamente la flessibilità della fusione e l'accuratezza del CNC.
FAQ: domande frequenti sulla conversione da CNC a microfusione
1. Quali sono le tolleranze dimensionali tipiche che si possono ottenere con la microfusione a cera persa?
La microfusione garantisce tolleranze generali nell'ordine di ±0,5% della quota nominale (secondo gli standard internazionali di fonderia ISO 8062). Per tolleranze più restrittive o accoppiamenti di precisione, si sovrametalla leggermente la zona interessata per una successiva lavorazione di ripresa CNC.
2. A partire da quali quantitativi di pezzi conviene passare dalla lavorazione dal pieno alla microfusione?
La convenienza dipende dalla complessità del pezzo. Per componenti molto articolati, il punto di pareggio tra il costo dell'attrezzatura di fusione e il risparmio sui tempi macchina CNC può essere raggiunto già su serie nell'ordine di qualche centinaio di pezzi all'anno.
3. Che livello di rugosità e finitura superficiale garantisce il processo a cera persa rispetto a una fresatura?
Grazie all'impiego del guscio ceramico ad altissima definizione, i getti microfusi presentano una rugosità superficiale indicativa compresa tra Ra 3,2 µm e Ra 6,3 µm. Questo valore consente di impiegare il componente in molte applicazioni industriali senza ulteriori interventi di finitura o pallinatura.
Scegliere la tecnologia migliore per ottimizzare i costi di produzione
Se il CNC resta la scelta ideale per la prototipazione rapida di pezzi semplici o per lotti estremamente ridotti, la microfusione a cera persa diventa la soluzione vincente quando la complessità geometrica e lo spreco di materiale alzano in modo ingiustificato i costi di lavorazione.
Fonderia Biagiotti supporta le imprese e i dipartimenti R&D nello studio di fattibilità e nella conversione dei componenti. Il nostro team ingegneristico analizza i disegni CAD per individuare le ottimizzazioni di processo e guidare il cliente verso la soluzione produttiva più conveniente ed efficiente. Vuoi analizzare la convenienza della microfusione per i tuoi componenti? Contattaci ora per ricevere una consulenza tecnica o per richiedere una valutazione sui tuoi progetti.
Contatti Fonderia Biagiotti
Compila il form sottostante per ottenere un preventivo o chiedere informazioni.