10 September 2026
Design for investment casting: 4 regole per progettare componenti microfusi impeccabili
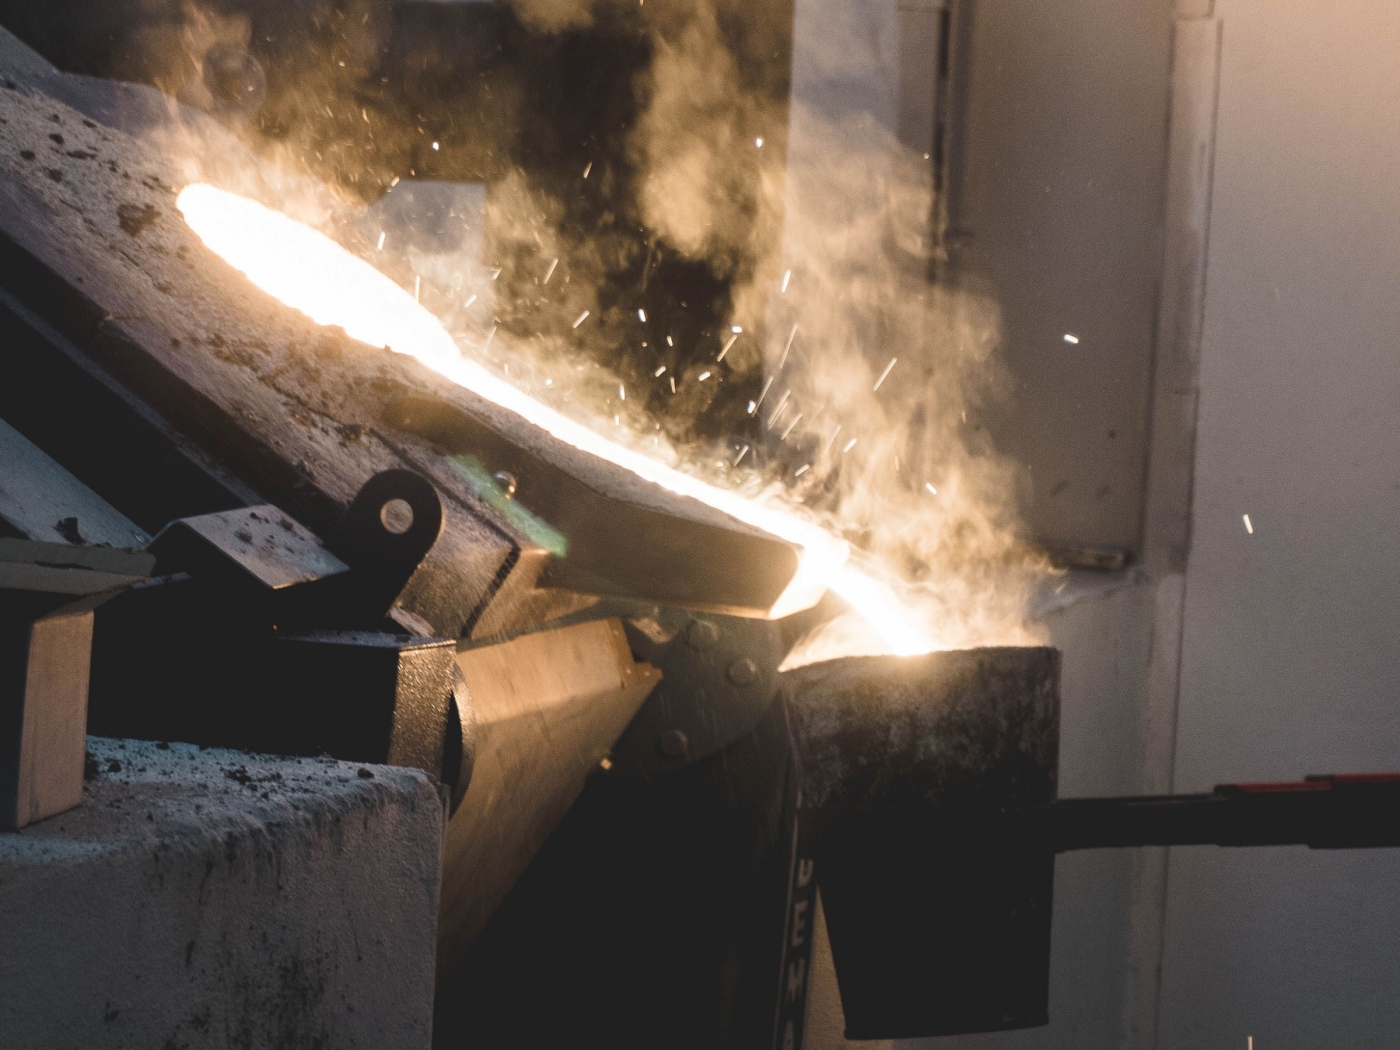
La microfusione a cera persa offre un grado di libertà geometrica che poche altre tecnologie di fonderia o di lavorazione meccanica riescono a eguagliare. La possibilità di realizzare forme organiche, cavità complesse e dettagli precisi in un'unica operazione di colata permette di superare molti dei vincoli tipici dell'asportazione di truciolo.
Tuttavia, una grande libertà progettuale non coincide con l'assenza di regole tecniche. Un modello CAD concepito esclusivamente per la fresatura CNC o per la carpenteria saldata può nascondere criticità importanti se trasferito senza adattamenti in fonderia. Applicare i principi del Design for Investment Casting (DfC) fin dalle prime fasi di disegno consente di eliminare alla radice i difetti di colata, ottimizzare il peso del componente e contenere i costi di realizzazione delle attrezzature.
Che cos'è il Design for Investment Casting e perché fa risparmiare tempo e risorse
Il Design for Investment Casting è la disciplina che orienta la progettazione di un componente meccanico in funzione delle dinamiche specifiche della microfusione. Vediamo nel dettaglio in cosa consiste e quali sono i suoi vantaggi.
Il concetto di co-progettazione tra studio tecnico e fonderia
Spesso la progettazione di un componente avviene in modo isolato all'interno dello studio tecnico, per poi essere inviata alla fonderia a disegno ultimato. L'approccio della co-progettazione ribalta questa logica: il progettista e gli ingegneri di fonderia collaborano fin dai primi schizzi. Chi disegna apporta la conoscenza della funzione meccanica del pezzo, mentre la fonderia fornisce le indicazioni sul comportamento del metallo fluido e sulle dinamiche di raffreddamento.
Prevenire le criticità metallurgiche prima del primo getto
Durante il passaggio dallo stato liquido a quello solido, i metalli subiscono contrazioni volumetriche e dinamiche di flusso articolate. Senza accorgimenti geometrici specifici, il rischio è di generare porosità da ritiro, cricche a caldo o riempimenti incompleti del guscio ceramico. Attraverso l'uso di software di simulazione di colata e piccoli accorgimenti nel disegno CAD, è possibile prevenire questi difetti prima ancora di costruire la matrice per la cera.
Le 4 regole d'oro per la progettazione di un pezzo microfuso
Per sfruttare appieno i vantaggi della cera persa, esistono quattro indicazioni geometriche fondamentali da integrare nella stesura del modello 3D.
1. Gestione uniforme degli spessori di parete e transizioni graduali
In fase di solidificazione, le zone del pezzo caratterizzate da una massa maggiore raffreddano più lentamente rispetto alle pareti sottili. Questa differenza di temperatura crea tensioni interne e punti di ritiro del metallo. La regola fondamentale consiste nel mantenere per quanto possibile uno spessore di parete uniforme lungo tutto il componente. Quando la geometria impone il passaggio da una sezione sottile a una più spessa, occorre raccordare le superfici in modo graduale, evitando variazioni brusche di sezione che ostacolerebbero il flusso omogeneo della lega fusa.
2. Sottosquadri, cavità e posizionamento dei tasselli nello stampo cera
Il processo a cera persa consente di realizzare cavità interne complesse. Bisogna però considerare che il primo passaggio produttivo consiste nell'iniettare la cera liquida in una matrice metallica e, successivamente, estrarre il modello in cera una volta solidificato. Se il pezzo presenta sottosquadri pronunciati o cavità cieche senza gli opportuni angoli di uscita, l'estrazione della cera richiede l'uso di tasselli mobili o di anime idrosolubili. Progettare geometrie che semplifichino l'apertura dello stampo permette di ridurre la complessità dell'attrezzatura e di abbreviare i tempi ciclo di iniezione.
3. Prevedere le zone di attacco di colata e i punti di materozzatura
Il metallo fuso entra all'interno del guscio ceramico attraverso canali di colata e punti di alimentazione (materozze), che hanno anche la funzione di "nutrire" il pezzo durante la fase di contrazione da raffreddamento. Un buon disegno industriale individua preventivamente le zone non funzionali o destinate a successive lavorazioni meccaniche in cui posizionare questi attacchi. In questo modo, l'operazione di molatura o taglio del canale di colata non intacca le superfici estetiche o le sedi di precisione del componente.
4. Angoli di sformo e tolleranze dimensionali realistiche
A differenza di altri processi di fonderia in sabbia o in conchiglia, la microfusione a cera persa richiede inclinazioni e angoli di sformo estremamente ridotti, talvolta vicini allo zero per altezze contenute.
Tuttavia, prevedere un minimo angolo di sformo (anche di soli 0,5° - 1°) facilita enormemente l'espulsione del modello in cera dalla matrice, preservando la geometria del pezzo ed evitando l'usura precoce dell'attrezzatura. Allo stesso modo, è consigliabile assegnare tolleranze micrometriche solo alle quote funzionali indispensabili, mantenendo le tolleranze generali di fonderia per il resto della geometria.
La scelta della lega metallica: un fattore chiave nel design
Nel processo di microfusione, la scelta del materiale non influisce unicamente sulle prestazioni meccaniche del pezzo finito, ma guida le stesse scelte di progettazione. Ogni lega metallica (acciai inossidabili, acciai al carbonio, leghe di nichel o di cobalto) presenta un coefficiente di ritiro specifico e una differente fluidità allo stato liquido. Progettare in ottica Design for Investment Casting significa calcolare le dimensioni della matrice per la cera tenendo conto del coefficiente di ritiro esatto della lega selezionata.
Inoltre, la cera persa svincola il progettista dal problema della lavorabilità al truciolo: è possibile scegliere la lega migliore per resistenza alla corrosione o alla temperatura, senza doversi preoccupare dell'usura degli utensili in fase di sgrossatura.
FAQ: domande frequenti sulla progettazione per la microfusione
1. Qual è lo spessore di parete minimo che si può ottenere con la microfusione a cera persa?
In linea generale, su superfici contenute è possibile colare pareti con spessori minimi fino a 1,5 - 2 mm. Per sezioni estese è preferibile mantenere uno spessore non inferiore a 2,5 - 3 mm, in modo da garantire il completo riempimento del guscio ceramico prima dell'inizio della solidificazione.
2. È necessario prevedere sovramateriale sulle superfici che dovranno subire riprese meccaniche successive?
Sì, per le superfici che richiedono accoppiamenti di precisione, sedi di cuscinetti o filettature, si consiglia di aggiungere un sovramateriale lavorabile indicativamente compreso tra 1 mm e 2 mm, in modo da consentire al centro di lavoro CNC di pulire perfettamente la superficie.
3. Quali sono i raccordi minimi consigliati tra due pareti ortogonali?
È sempre opportuno evitare spigoli vivi interni, che fungono da intaglio e concentrano le tensioni meccaniche e termiche. Un raggio di raccordo interno pari ad almeno la metà dello spessore della parete adiacente rappresenta una buona norma per favorire la solidificazione direzionale.
Fonderia Biagiotti: il partner nella co-progettazione per il tuo componente
Progettare per la microfusione a cera persa significa sfruttare la massima complessità geometrica al minor costo produttivo possibile, trasformando i vincoli della metallurgia in opportunità di ottimizzazione. Fonderia Biagiotti affianca gli studi tecnici e gli uffici R&D già nelle prime fasi di sviluppo del modello CAD. Attraverso l'analisi di fattibilità, la valutazione dei dettagli geometrici e la scelta delle leghe più idonee, il nostro team supporta i clienti nella realizzazione di componenti affidabili, leggeri ed esenti da difettosità.
Vuoi ottimizzare il disegno del tuo prossimo componente per la microfusione? Contattaci ora per richiedere una consulenza tecnica senza impegno e sottoponi il tuo file 3D ai nostri ingegneri.
Contatti Fonderia Biagiotti
Compila il form sottostante per ottenere un preventivo o chiedere informazioni.